

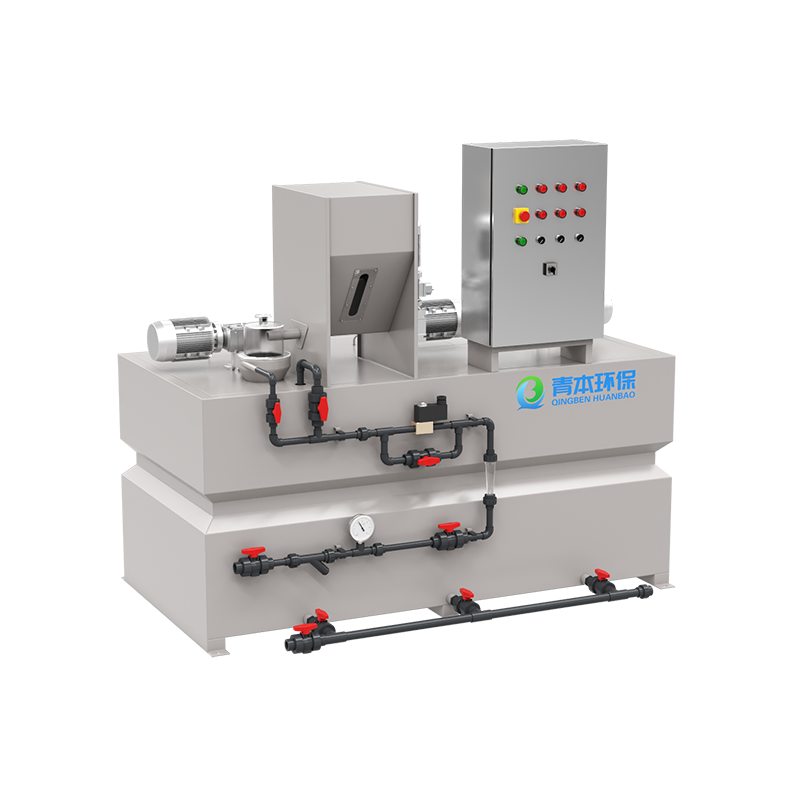
Una planta municipal que procesa 100m³ por día de lodos activados residuales con un 1% de sólidos secos no está realmente moviendo lodos: está moviendo una tonelada de sólidos dentro de 99 toneladas de agua, y cada litro de esa agua se bombea, almacena, agita, transporta en camiones y factura. Se espesa el mismo lodo hasta un 5% de sólidos antes de que salga del tanque y el volumen baja a 20m³. No se quemó nada, no se añadió nada y cada kilogramo de sólidos sigue ahí.
Esa única relación explica la mayor parte de lo que funciona en la reducción del volumen de lodos y la mayor parte de lo que sale mal cuando una planta compra equipos en el orden incorrecto.
La aritmética: el volumen sigue el contenido de sólidos, no el tonelaje
Debido a que el lodo es principalmente agua, su volumen aumenta casi exactamente con la inversa de su concentración de sólidos. Duplique el porcentaje de sólidos y reducirá el volumen a la mitad; multiplícalo cinco veces y te quedarás con una quinta parte. La siguiente tabla aplica esa relación a una planta que genera una tonelada de sólidos secos por día.
| Contenido de sólidos | Volumen húmedo por tonelada DS | Se sigue manejando el agua | Etapa típica |
|---|---|---|---|
| 1% | 100 m³ | 99m³ | Lodos activados crudos o residuales |
| 3% | 33 m³ | 32 m³ | Gravedad o tambor engrosado |
| 5% | 20 m³ | 19 m³ | Pienso bien espesado |
| 20% | 5 m³ | 4m³ | Prensa de tornillo o torta centrífuga |
| 30% | 3,3 m³ | 2,3 m³ | Torta de cinturón de alta presión |
| 90% | 1,1 m³ | 0,1 m³ | Biosólidos secos |
Note la asimetría. Pasar del 1% al 5% elimina alrededor del 80% del volumen en una de las operaciones unitarias más baratas del sitio. Pasar del 20% al 30% elimina sólo otro tercio de lo que queda; sin embargo, ese tercio suele ser exactamente lo que decide si un pastel pasa el filtro de pintura o la prueba de corte de un vertedero, o si se paga por un camión adicional cada día.
Dónde sale realmente el agua: cuatro etapas, cuatro trabajos
El espesamiento, deshidratación, secado y disposición final no son intercambiables. Cada uno parte de un nivel de sólidos diferente, cada uno cuesta una cantidad diferente por litro de agua extraído y cada uno falla a su manera.
- engrosamiento (1-5% DS). Elimina el agua libre que se escurre o flota casi sin aporte de energía. El litro más barato en el sitio y evita que todas las unidades posteriores se dimensionen con alimento diluido.
- Deshidratación (20-35% DS). Presión mecánica o fuerza centrífuga más polímero. Aquí es donde el volumen se vuelve manejable y donde se ubica la mayor parte de los costos operativos.
- Secado (70-90% DS). Evaporación térmica. El calor latente del agua es de aproximadamente 2260 kJ/kg, por lo que una tonelada de agua necesita aproximadamente 630 kWh de calor antes de cualquier pérdida de eficiencia, un costo de funcionamiento importante que solo se amortiza en costosas rutas de eliminación.
- Reutilizar o disposal. Vertedero, aplicación al suelo, incineración o coprocesamiento en hornos de cemento. Cada ruta tiene su propio umbral de sequedad y calidad.
Etapa 1: El espesamiento es el litro más barato que jamás podrá eliminar
Los rangos operativos típicos citados en el diseño del proceso son 2-4% DS para espesamiento por gravedad de lodos activados residuales, 3-5% DS para flotación por aire disuelto y 4-8% DS para unidades de preconcentración de tornillo o tambor giratorio. En un caudal de 100 m³/día, pasar del 1 % al 5 % antes de la deshidratación elimina aproximadamente 80 m³ de agua de la factura del camión cisterna de forma permanente, y cada bomba, tubería y tanque aguas abajo puede ser un tamaño más pequeño.
Tres cosas que arruinan silenciosamente el rendimiento del espesamiento
- Lodos abultados. El crecimiento filamentoso produce una mala sedimentación en los espesadores por gravedad y una mala flotación en las unidades DAF; la preconcentración mecánica lo maneja con más gracia porque no depende de la densidad.
- Sobredosificación de polímeros. El arrastre regresa al jefe de obra y se suma a la carga biológica que estaba tratando de reducir.
- Tiempo de residencia. Los tiempos de permanencia prolongados en espesadores abiertos liberan fósforo y generan olor; Las opciones cubiertas o engrosadas mecánicamente evitan el problema.
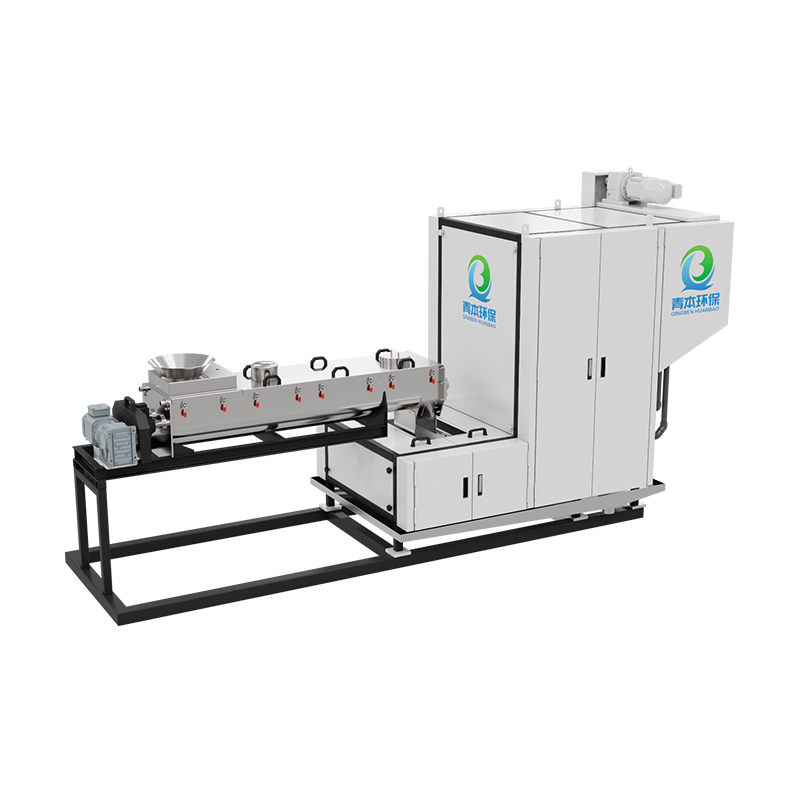
Cuando el espacio es reducido, una unidad de preconcentración instalada inmediatamente antes de la prensa de deshidratación generalmente ofrece la reducción de volumen más rápida por metro cuadrado de área de piso.
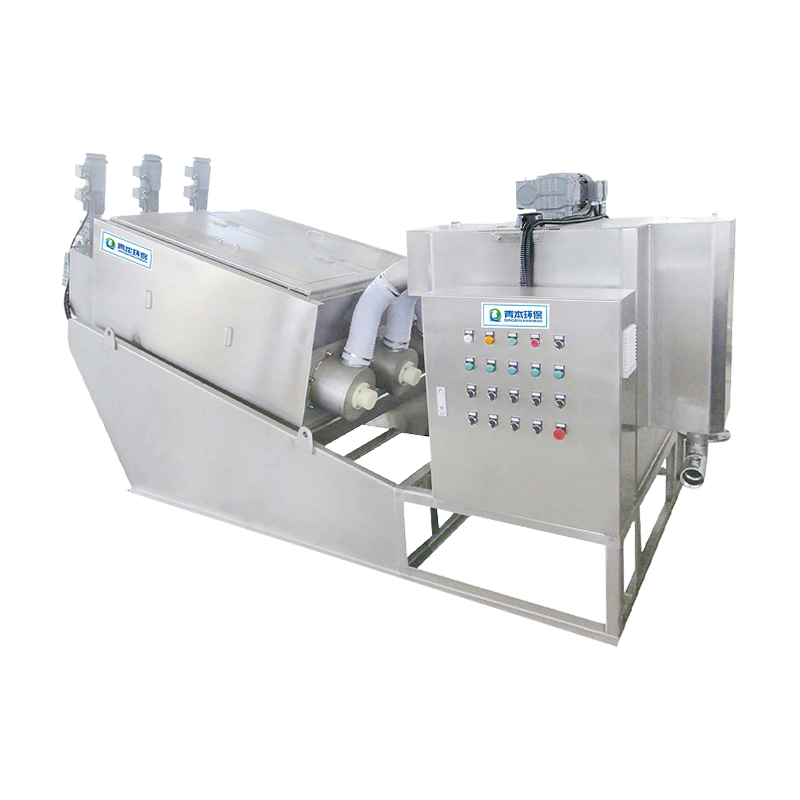 Máquina de preconcentración de lodos con prensa de tornillo Una unidad de preconcentración para plantas con espacio limitado, instalada aguas arriba de la deshidratación para reducir la carga aguas abajo y evitar un tanque de espesamiento separado. Ver producto →
Etapa 2: Deshidratación: elija el pastel, luego elija la máquina
Las tecnologías se superponen mucho en lodos diluidos y divergen marcadamente una vez que se busca un alto contenido de sólidos en la torta. Los rangos siguientes reflejan cifras comunes de proveedores y guías de diseño; Siempre confirme con pruebas de banco en su propio lodo, porque la selección de polímeros puede variar los resultados en varios puntos.
| Tecnología | ERA pastel | Pastel mixto/primario | Polímero y utilidades |
|---|---|---|---|
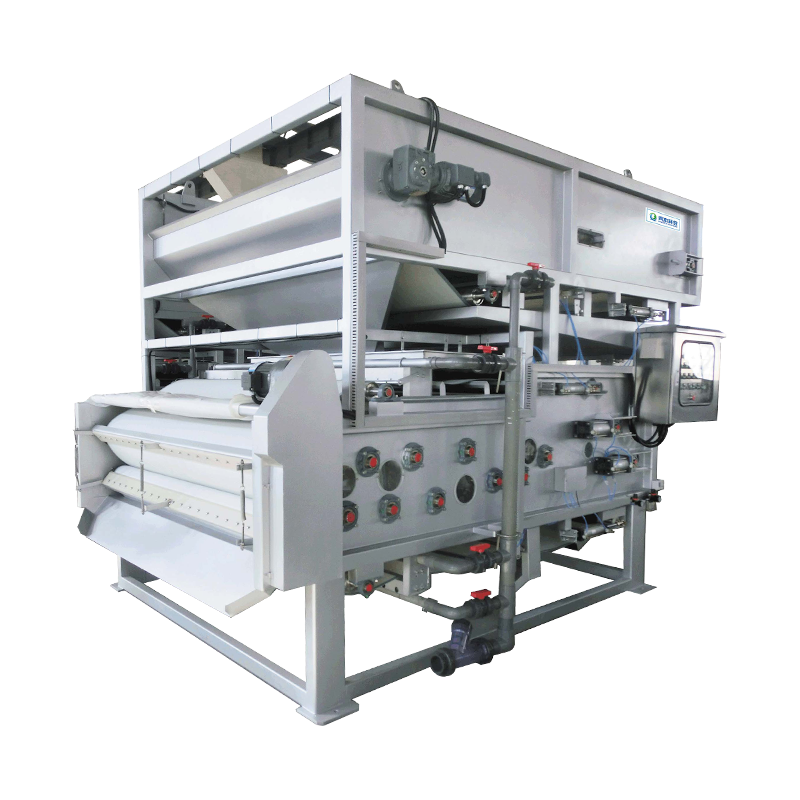
| Prensa de filtro de correa | 18-22% DS | 22-28% DS | Agua de lavado de tela filtrante con polímero moderado a alto |
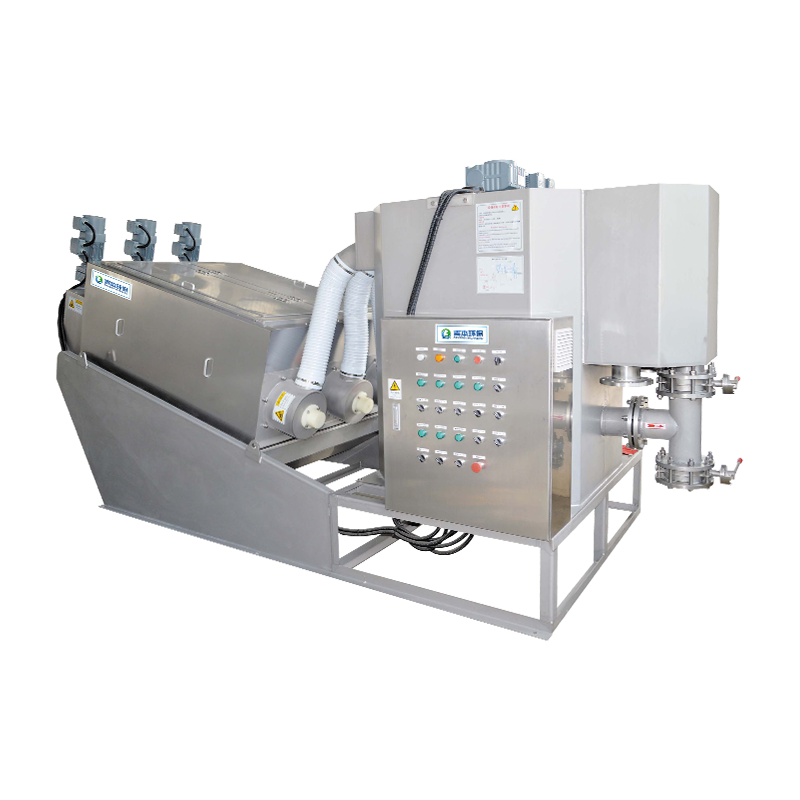
| Prensa de tornillo | 20-25% DS | 25-35% DS | Polímero bajo, agua de lavado baja, tolera alimentación delgada |
| centrífuga | 20-25% DS | 25-30% DS | Alta potencia, sensible al grano |
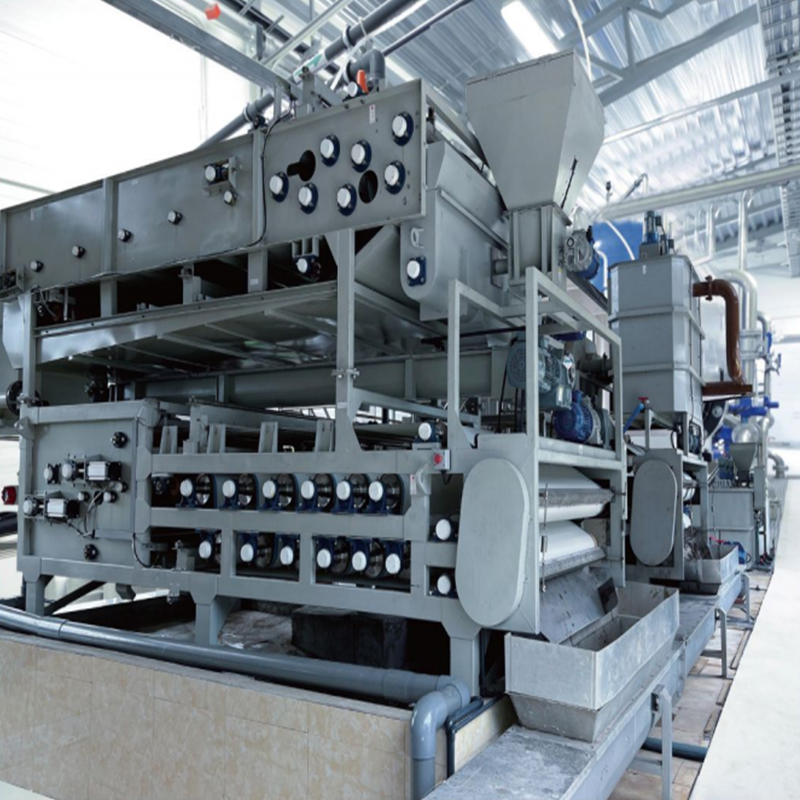
| Deshidratación profunda con cinta de alta presión | 30-40% DS | 35-45% DS | Alto contenido de polímero, necesita alimentación acondicionada. |
| Filtro prensa de placas | 30-38% DS | 35-45% DS | Operación por lotes, más mano de obra |
La curva es el número que aparece en la factura. Con un 20% DS, cada tonelada seca se convierte en cinco toneladas húmedas; al 30% pasa a ser 3,3; al 40% se convierte en 2,5. Para una planta que produce tres toneladas secas por día, pasar del 20% al 30% elimina alrededor de cinco toneladas de torta húmeda de la carretera todos los días, un cambio que generalmente paga por una mejora de deshidratación profunda mucho antes de que termine su vida útil.
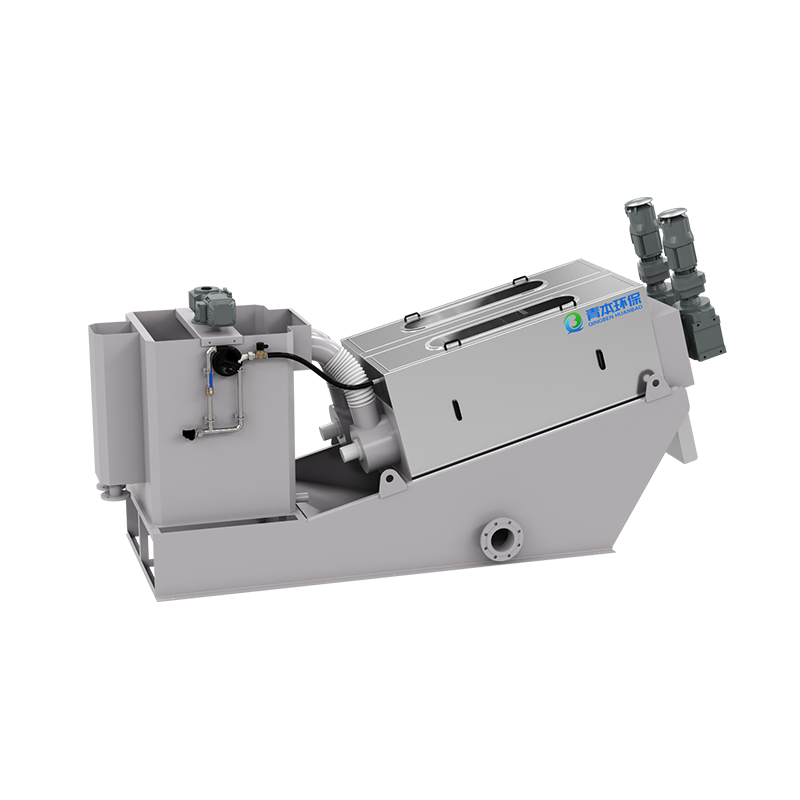 Máquina deshidratadora de lodos con prensa de tornillo Una prensa de tornillo de funcionamiento continuo que espesa y deshidrata el lodo, lo que ayuda a elevar los sólidos de la torta antes de cualquier paso de secado que requiera mucha energía. Ver producto →
Etapa 3: El secado convierte un problema de transporte en un problema energético
El secado es el único paso que convierte el lodo de un sólido húmedo en un producto. También es el paso que se compra con mayor frecuencia por el motivo equivocado. Debido a que la evaporación consume mucha energía, el secado solo tiene sentido cuando se cumple al menos una de tres condiciones: la eliminación es muy costosa o está legalmente restringida, el material seco tiene una ruta de reutilización genuina, como el coprocesamiento en hornos de cemento o la aplicación al suelo, o el calor residual está disponible en el sitio a un costo marginal cercano a cero.
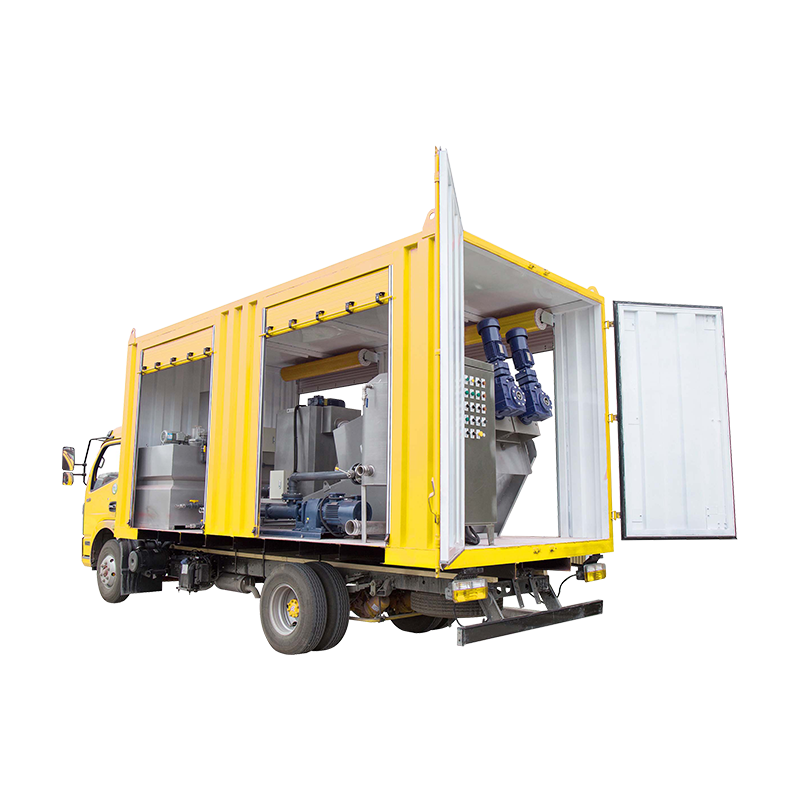
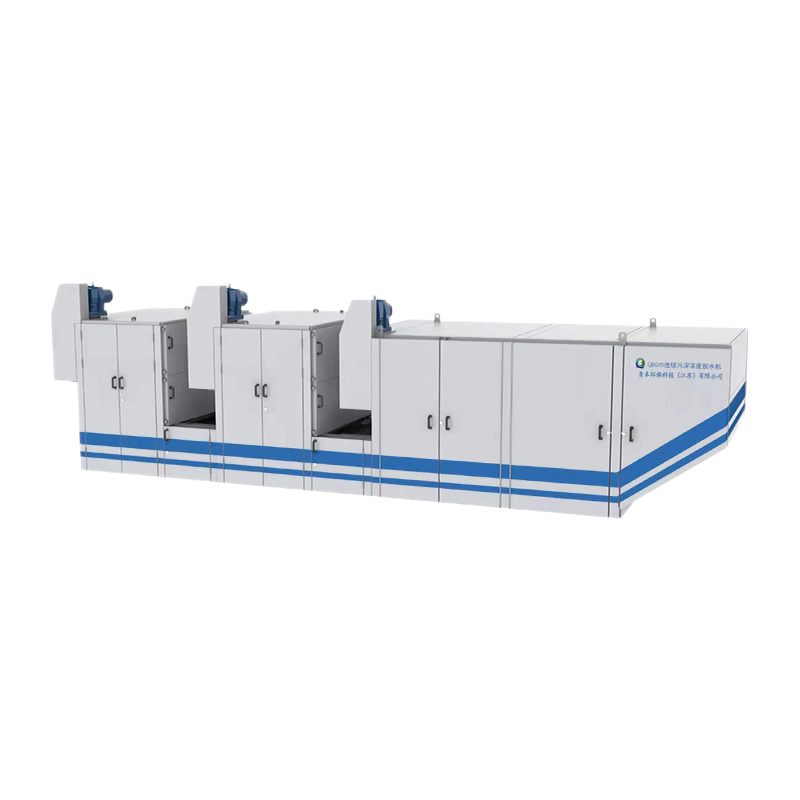
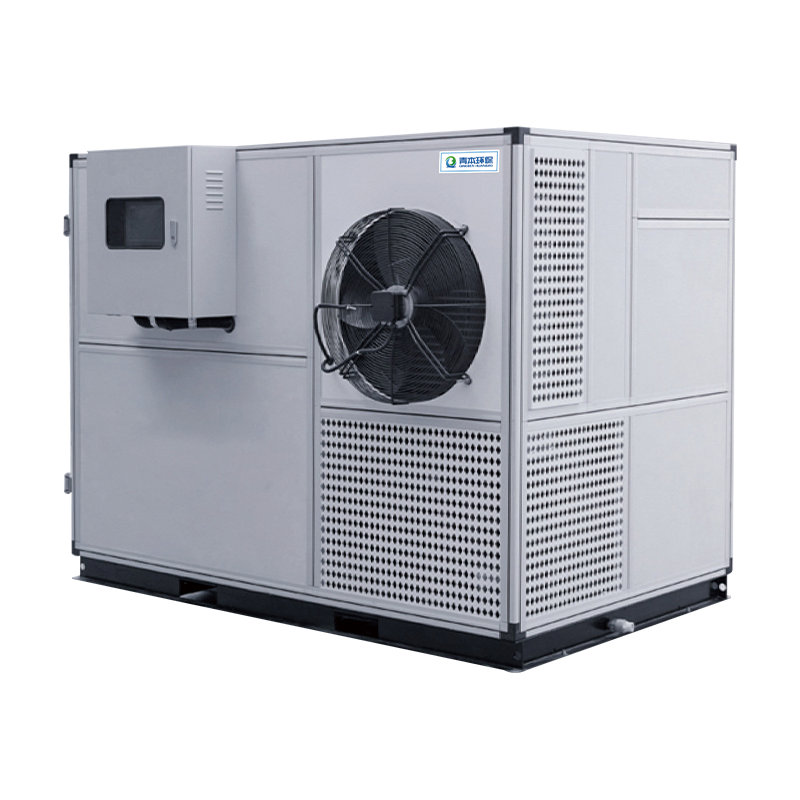
Los secadores de cinta de baja temperatura que funcionan a aproximadamente 40-75 °C con una bomba de calor o calor residual recuperado son la opción común para las plantas municipales, ya que evitan los problemas de olores y manipulación de volátiles del secado en tambor a alta temperatura. Las unidades estilo cámara que utilizan tecnología de congelación al vacío se adaptan a instalaciones más pequeñas o en contenedores donde predomina el espacio ocupacional.
Una precaución práctica: los biosólidos secos generan polvo, son higroscópicos y pueden reabsorber la humedad, por lo que debe planificarse el almacenamiento y el transporte antes de poner en funcionamiento la secadora, no después.
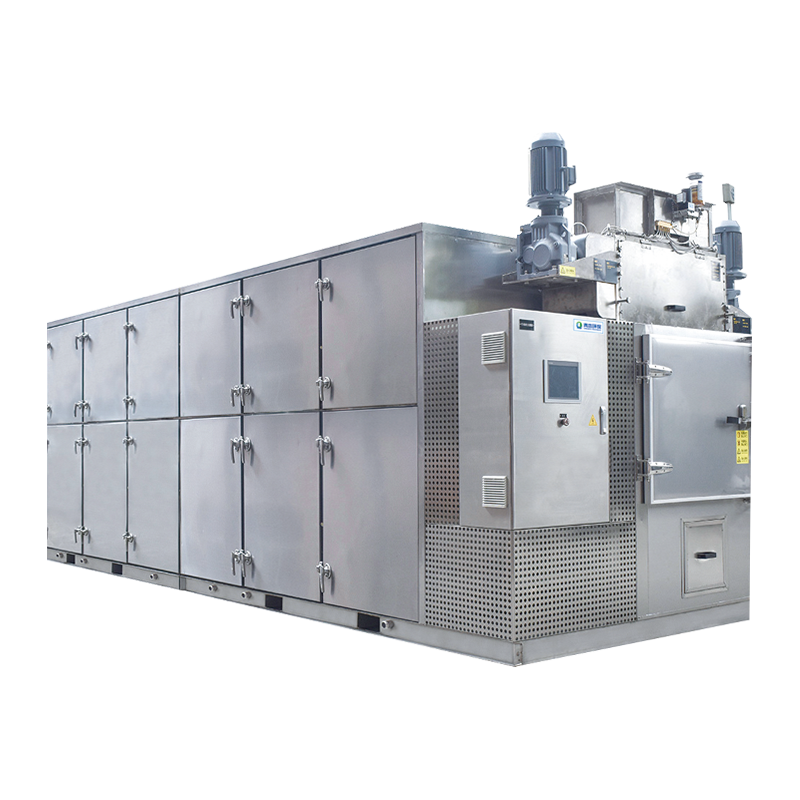 Máquina secadora de lodos tipo correa de baja temperatura Un secador de correa con bomba de calor de baja temperatura que deshumidifica y recicla el calor, adecuado para plantas que necesitan biosólidos secos y pueden gestionar el almacenamiento. Ver producto →
Reduzca la masa primero: cambios en el proceso que reducen el lodo antes de que funcione cualquier equipo
Cada kilogramo de sólidos secos que evita generar es un kilogramo que nunca espesa, deshidrata, seca, almacena ni transporta. Estas palancas suelen ser más baratas que la maquinaria nueva y, a menudo, se pasan por alto:
- Ejecutar una edad de lodos más larga. Extender el tiempo de retención de sólidos reduce sustancialmente el rendimiento observado: los valores de diseño típicos sugieren que el lodo excedente puede disminuir en un tercio o más cuando la SRT pasa de alrededor de 5 días a alrededor de 20. La compensación es más energía de aireación y mayor tanque.
- Auditoría de dosificación de químicos. El acondicionamiento con cal y hierro añade masa real. Es común un aumento del 20 al 30 % en los sólidos secos debido al acondicionamiento con cal, y esa masa extra se compensa nuevamente en cada etapa posterior.
- Controle temprano el abultamiento filamentoso. Los lodos mal sedimentados se espesan mucho y se deshidratan mal, por lo que la misma tonelada seca ocupa más volumen en ambos extremos del tren.
- Mantenga alejadas la arena y las mallas. La arena es inerte, abrasiva e imposible de deshidratar; cada tonelada retirada en el clasificador de arena es una tonelada que nunca llega a la prensa.
- Recuperar los sólidos del sobrenadante y filtrar. Devolver los finos a la cabecera de la fábrica simplemente recircula la masa y aumenta la demanda de polímeros.
Qué verificar antes de comprar un sistema de reducción de volumen
La mayoría de los proyectos de lodos decepcionantes no son fallas de equipos: son fallas de especificaciones. Cuatro controles detectan a la mayoría de ellos.
| comprobar | Por qué es importante | pedir |
|---|---|---|
| Base de garantía | La sequedad de la torta citada en el mejor de los casos, el lodo rara vez sobrevive al contacto con el alimento real | Método de prueba, tipo de lodo y si la garantía se aplica a su lodo |
| Consumo de polímero | Generalmente el mayor costo operativo individual después de la mano de obra. | Kilogramos de polímero por tonelada seca, por escrito |
| Comportamiento de carga parcial | Pocas plantas funcionan con el flujo de diseño durante todo el año | Rendimiento y estabilidad al 40-50% del avance de diseño |
| Calidad del filtrado | Los sólidos devueltos a cabeza de obra se convierten en una carga recirculante oculta | Concentración de sólidos en suspensión y caudal de retorno. |
También ayuda a comparar con plantas que manejan lodos similares. Las instalaciones municipales e industriales difieren marcadamente en el comportamiento de la torta, y revisar las instalaciones reales suele ser más rápido que leer otra hoja de datos: la tratamiento de aguas residuales municipales referencia y la entrega lista de casos del proyecto son puntos de partida útiles a la hora de dimensionar una modernización.